消防行业的焊缝密封胶
在 Permabond,消防行业的朋友们常让我们想起焊缝密封胶对他们工作的价值。在上届 AFSA(美国消防喷淋协会)大会上,许多承包商和加工厂专程来到我们展位,就是为了对这款好产品说声谢谢。所以当我扫到一封消防承包商发来的邮件——"感谢你们的好产品!"——我以为又是一个焊缝密封胶帮助省下泄漏返工费用的消防应用案例。
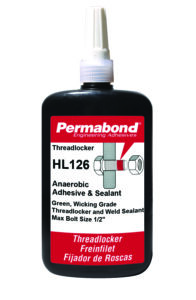
HL126 在重型设备维修中的应用
不过,这位承包商对焊缝密封胶还有另一个用法。他们的一台大型设备的油底壳破损了,若不大幅拆解设备根本无法拆下油底壳。维修技师决定尝试就地焊接,但损伤位置的几何形状和所处位置让焊缝很难做到致密,焊后存在气孔和渗漏风险。由于他们本来就在制造中用惯了焊缝密封胶,于是把 Permabond HL126 涂在了焊缝上——现在油底壳一滴不漏。
焊缝密封胶是怎么工作的?
Permabond HL126(美洲)和 A126(欧洲)这类厌氧密封胶会渗入焊缝气孔并固化,形成持久密封。按下面的流程操作效果更好:
• 露出焊缝:清除焊缝区域的污垢、锈迹、氧化皮和/或油漆,露出金属表面。
• 排空系统内的水和压力,让焊缝密封胶(HL126 或 A126)能渗入气孔。
• 把该区域加热到 120°F(50°C)或更高。加热能让金属膨胀活化,并蒸发水分。切勿在化学品系统中使用加热;请查阅所涉及化学品的安全数据表(SDS),了解闪点、易燃性与热稳定性信息。
• 趁焊缝温热,用毛刷、棉签或干净抹布把焊缝密封胶(HL126 或 A126)涂上。让产品充分浸润该区域,以便渗入金属内部所有开放的孔隙,形成新的密封。
• 如果气孔较大,或同一区域有多个针孔,可能需要多次涂布,让尽可能多的密封胶渗入空隙,确保持久密封。
• 5~10 分钟内产品应能固化并承受低压力;1 小时内应能承受 200~500 psi 的压力。此后即可对喷淋系统重新充压。
• 1 小时后擦去表面残胶。表面的厌氧密封胶因接触空气(氧气)不会固化。
如需了解更多焊缝密封胶信息,欢迎与我们联系!