胶粘剂粘接与焊接:一个古老的选择
在胶粘剂行业,我们常被问到的一个问题是:我为什么要用胶粘剂而不是焊接?虽然两种方法都是连接领域沿用已久的工艺——焊接以某种形式作为连接方法自约公元前 3000 年就已存在,而胶粘剂的历史更为悠久——但工程师与制造企业有时仍更信赖焊接。作为人类,我们倾向于沿用经过验证、为人熟知且可信赖的方式,而焊接至今仍是一种非常可靠的连接方法。
本文不会像胶粘剂产品制造商可能被预期的那样,写成一篇简单的焊接不好、胶粘剂好的文章。现实是焊接与胶粘剂各有用途,各有优缺点,也各有彼此更合适的情况。我们将尽量公允地比较两种思路,帮助您更好地理解何时该用哪一种。
焊接——一门古老而不断演进的工艺
如前所述,焊接已有数千年历史。早期的埃及人和苏美尔人开始用热与压力连接金属,这一工艺称为锻焊。它最终得到广泛传播,并成为 19 世纪末以前使用的焊接方法。然而,当今多数焊接技术基于电弧焊——利用电流加热并熔化金属,再行连接与冷却。
现代焊接的类型
现代工业中使用的焊接有多种。下面简要介绍几种:
工作原理:一根连续送进的焊丝熔化形成焊缝,同时惰性或半惰性保护气体保护熔池金属。
优点:
·焊接速度快
·易于学习
·高度可自动化
·非常适合生产环境
常见应用:
工作原理:采用非消耗性钨电极产生焊接电弧。如需可另行添加填充金属。
优点:
- ·非常洁净、精确
- ·成品外观优良
- ·更易控制
- ·适用于薄壁材料
常见应用:
- ·航空航天
- ·医疗设备
- ·不锈钢加工
- ·铝制零件
- ·食品加工设备
工作原理:聚焦激光束熔化材料,形成窄而精确的焊缝。
优点:
- ·精度很高
- ·变形很小
- ·速度快
- ·易于自动化
- ·热影响区小
常见应用:
工作原理:电流穿过叠放的板材,同时电极施加压力,产生热量形成焊点。
优点:
常见应用:
这一工艺正是结构胶在车身制造中常补充或替代的焊接方式。
焊接类型还有很多,但这四种是当今工业中常用的。
焊接的优势
焊接具备诸多优势,使其至今仍在工业中广受青睐。其突出特点包括:
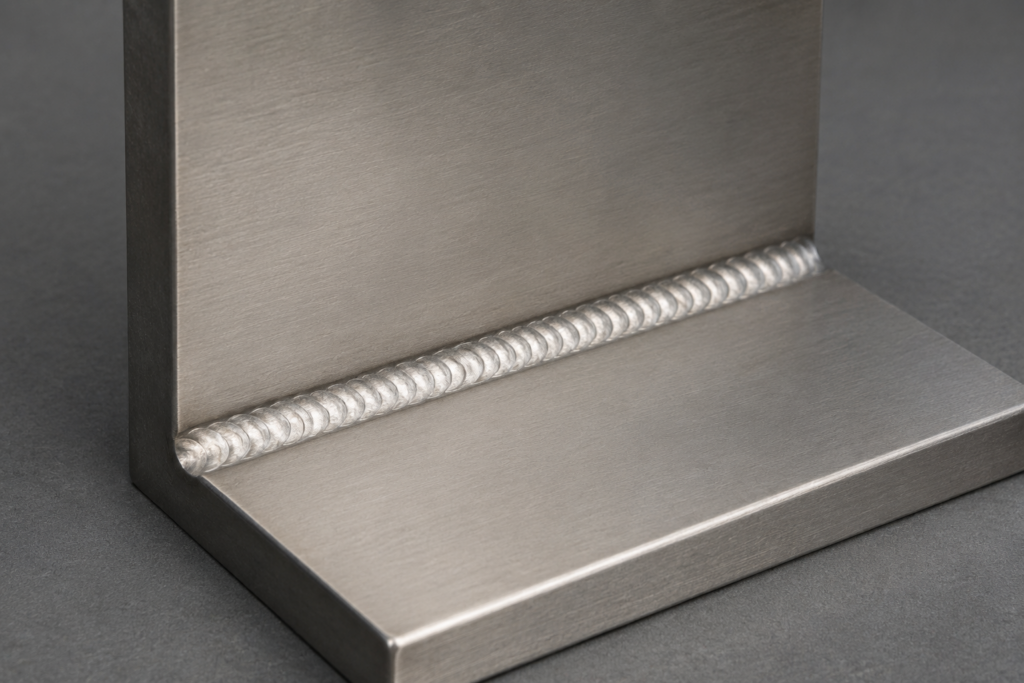
- ·历史悠久、经过验证的连接方法。焊接经受了时间的考验,数千年来一直用于连接金属。
- ·信任度高。工程师与更广泛的公众都信赖焊接这一可靠的连接部件的方式。焊接接头被视为牢固而持久。
- ·适用于对接等简单接头几何形状。焊接非常适合连接处于对接状态的金属。而胶粘剂对这类接头并不适应。
- ·形成连续结构。焊接实际上让两块金属合二为一,中间别无他物。这有利于维持部件之间的电导与热导。
- ·提供优化的耐温性。尤其是当焊缝连接了相同基材时,接头能很好地应对高温或低温极端情况。
焊接的不足
- ·需要培训与资质。焊接是一项需要正规培训与资质才能专业操作的技能。这意味着,如果您需要焊接,尤其是经常需要,就得找并付费给具备资格的人来完成。
- ·需要设备。同样,焊接还需要焊接机、安全装备、工作站、气体等。这些都要花钱,重型工业焊接设备可能价格不菲。
- ·存在危险。焊接带有固有风险。由于涉及火花、很高热量且常有气体,焊接是火灾与爆炸风险源。这意味着它无法在 ATEX 区域或任何有火灾或爆炸风险的场所进行。
- ·需要空间。焊工需要作业空间。与胶粘剂不同,例如您很难在水槽下方把水管焊接在一起。
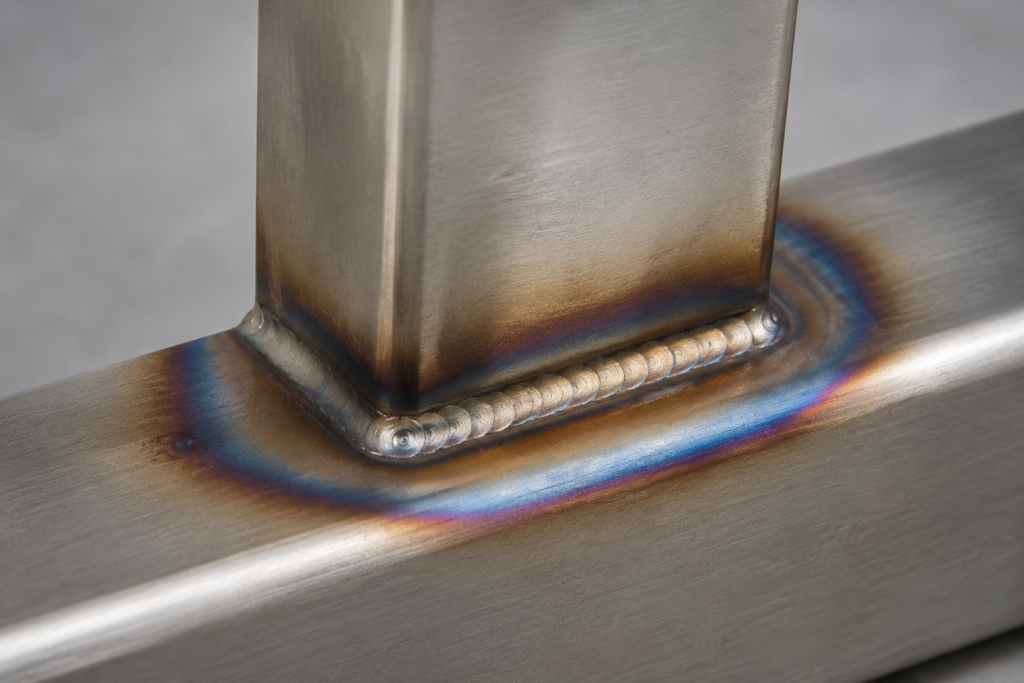
- ·可能导致变色或变形。某些金属,尤其是不锈钢,其外观可能受焊接影响。暴露在焊接的很高热量下会使金属表面氧化变色,给产品留下有碍观感的外观。
- ·基材兼容性有限。焊接一般只适用于金属与金属、或塑料与塑料的连接。您无法将金属焊到塑料或复合材料上。即便将异种金属焊接在一起也可能颇具挑战,因为不同金属熔点各异。就铝直接焊钢而言,在钢尚未开始升温前,铝便已熔化。
- ·应力集中于焊缝区域。焊接将物理载荷、作用力与振动集中在微小的局部刚性点上,例如焊道边缘或细小焊点。这会产生高应力集中峰值与疲劳风险。
- ·难以形成可靠密封。焊缝上的针孔使液体与气体很难做到可靠密封。可能需要进一步加工。
胶粘剂——比焊接更古老
焊接历史悠久,但胶粘剂可追溯到更早——约 20 万年前,尼安德特人就已经用桦树皮焦油作为工具与狩猎装备的胶粘剂!早在 17 世纪末,荷兰就出现了商业制胶工厂,现代胶粘剂则在 19 世纪下半叶兴起并延续至 20 世纪。
作为拥有 60 余年工业胶粘剂制造经验的 Permabond,生产涵盖多种化学体系、技术与基材兼容性的胶粘剂。从环氧树脂胶到丙烯酸酯结构胶、氰基丙烯酸酯(亦称瞬干胶),以及利用 UV 光固化的胶粘剂,胶粘剂依应用性质与待粘部件的不同而覆盖广泛谱系。
胶粘剂可连接多种材料,包括金属、塑料、复合材料、橡胶、陶瓷等更多材料。它们也非常适合将异种材料粘接在一起,例如金属与塑料的连接。
胶粘剂相对于焊接的优势
- ·无需大量培训。与焊接不同,使用胶粘剂粘接只需极少的培训与专业知识。工业中使用胶粘剂无需证书或专业资格。
- ·使用更安全。虽然使用胶粘剂时强烈建议做好基本个人防护,但多数胶粘剂不构成火灾或爆炸风险。因此,它们可在 ATEX 区域安全使用。良好的通风仍然重要,以排出任何烟气。
- ·应力均匀分布。胶粘剂将应力分布到整个粘接面。这带来更优的整体结构完整性,以及抗冲击与抗振动能力。
- ·可粘接异种基材。胶粘剂可将金属粘到塑料、塑料粘到复合材料等。它们在粘接不同的同类材料方面也表现出色。不过,某些胶粘剂在此方面优于其他胶粘剂。需考虑基材间热胀冷缩的差异,并选用能应对由此在粘接处产生任何应力的合适胶粘剂。
- ·可在临时场合与小空间进行。胶粘剂粘接并非总需要工作站或大量空间,尤其对于小件作业。
- ·常能提供洁净、更美观的外观。粘接得当的胶粘剂粘接常常不留可见痕迹。与焊接不同,它不会使基材表面变色。
- ·对液体与气体形成可靠密封。许多胶粘剂对液体与气体形成可靠密封。
胶粘剂相对于焊接的不足
- ·可能需要重新设计接头。现代结构胶能够达到很高的粘接强度。然而,用胶粘剂替代焊接接头并非总是简单的等同替换。若接头原本专为焊接设计,未经改动可能不适合胶粘剂粘接。通过在设计阶段就考虑胶粘剂粘接并优化接头几何形状,往往可实现相当甚至在许多情况下更优的接头强度。
- ·胶粘剂需要时间充分固化。焊接几乎即时建立强度。金属冷却后,焊接件即可搬动并用于最终用途。而许多胶粘剂需要数小时才能达到充分强度。通常还需要夹具或夹持件来实现这一点。不过,氰基丙烯酸酯与 UV 固化胶粘剂能迅速固化并达到充分强度。
- ·温度限制。多数基于有机化学的胶粘剂无法承受过高或过低的温度。而焊接的钢接头则无此问题。
- 常需表面处理。为获得牢固、耐久的粘接,待粘表面往往需要先清洁、打磨并涂底涂剂后再粘接。钢、铜、铝以及许多塑料与复合材料都属于此类。
- ·接头设计更重要。胶粘剂在承受剪切或压缩时表现较好,而在面对剥离或劈裂力时表现不佳。焊接对接头设计的要求则低得多。
胶粘剂与焊接——哪种方法更好
如您所见,比较胶粘剂与焊接时,两种方法都不天然地更好。两者各有优缺点,选用哪一种在很大程度上取决于您的应用与设计可能性。虽然胶粘剂粘接在连接异种基材、分布应力以及降低工作场所安全风险方面具有显著优势,但它也引入了固化时间、表面处理与合理接头设计等需要考虑的因素。因此,您最终的选择归根结底在于什么最能满足应用的机械、制造与环境要求。
关于胶粘剂与焊接的常见问题
以下是我们常被问到的关于胶粘剂与焊接使用的一些问题。
是的,在许多情况下胶水可以像焊接一样牢固。现代工业胶粘剂与您熟知的普通家用胶水不同。它们旨在提供很高的结构强度,并在整个接头上均匀分配应力。
胶粘剂粘接相对于焊接的主要优势之一是不需要正规培训或资格——几乎任何人都能操作。它也不需要专用设备,安全风险更少,非常适合将异种材料粘接在一起,并允许更大的设计灵活性与基材选择。
胶粘剂粘接适用于许多结构应用。环氧树脂胶、丙烯酸酯结构胶与聚氨酯等胶粘剂化学体系具有高剪切强度,能将应力均匀分布于接头,并适用于粘接复合材料、塑料与薄壁金属而不引起热变形。
您既可以用焊接也可以胶粘剂粘接铝,但胶粘剂是更简单的选择。两种情况下,铝的氧化层都是问题,需要先行去除。焊接铝需采用 TIG 或 MIG 等特定方法,且需极为谨慎的热管理,以避免烧穿金属。将铝焊接到其他金属也因金属熔点差异而出了名地困难。而胶粘剂则更直接——一旦铝表面处理完毕,许多胶粘剂都能很好地粘接它。将其他金属粘到铝上也不成问题。
多数有机胶粘剂无法承受高于 120°C(250°F)的温度。然而,Permabond 生产的许多胶粘剂可从容承受超过 200°C(390°F)的温度。但任何高于 300°C(570°F)的温度都会使多数有机化学体系胶粘剂降解。
当经过正确选型、施胶与固化后,结构胶粘接可维持许多年,往往与所连接基材的使用寿命相当甚至更久。
是的,胶粘剂可作为密封层阻止潮气、污垢与空气进入接头,从而减轻腐蚀。胶粘剂还充当金属之间的导电屏障,若施胶得当,有助于防止电化学腐蚀。
如果您对胶粘剂粘接与焊接之间的选择有任何疑问,或想与我们讨论您的应用,请随时联系 Permabond!